
Статьи
Диагностика, выбор технологии, газопорошковая наплавка, точная расточка, контроль качества и экономика восстановления.
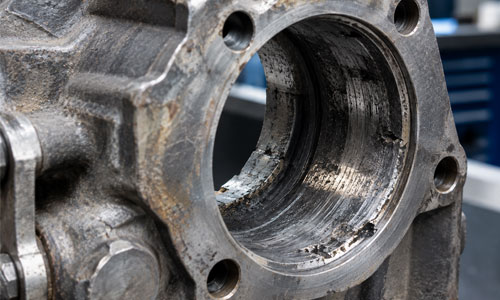
1. Анатомия износа: почему отверстия перестают соответствовать чертежу?
Любая тяжелая техника — от карьерного самосвала Komatsu или БелАЗ до гидравлического пресса на металлургическом комбинате — работает в условиях экстремальных нагрузок. Пальцы ковшей экскаваторов, проушины стрел, посадочные места подшипников в редукторах, втулки поворотных кругов автокранов — все эти узлы объединяет наличие силовых отверстий, которые принимают на себя радиальные, осевые и циклические ударные нагрузки.
Износ таких отверстий никогда не бывает равномерным. В инженерной практике выделяют несколько основных типов деградации металла:
- Овальность (эллипсность). Самая частая деформация. Возникает из-за неравномерного распределения нагрузки. Одно направление становится «тяжелым», металл пластически деформируется, и идеальный цилиндр превращается в эллипс. Допуски нарушаются уже при отклонении в 0,1–0,2 мм.
- Конусность. Внутренний диаметр увеличивается вдоль оси отверстия. Причина — постоянная работа пары трения с перекосом или воздействие абразивных частиц, затягиваемых в зазор.
- Бочкообразность и корсетность. Сложные геометрические искажения профиля, возникающие при комбинированных нагрузках и недостаточной смазке.
- Задиры и микротрещины. Поверхностное разрушение, которое является предвестником лавинообразного износа. Если задир появился на посадочном месте подшипника, узел обречен на быстрый выход из строя.
- Выработка ступенькой. Характерна для сочленений, где ход штока или пальца ограничен. Изнашивается только рабочая зона, оставляя по краям острые кромки-направляющие.
Когда геометрия нарушена, нарушается пятно контакта. Нагрузка концентрируется на отдельных участках, износ ускоряется экспоненциально, возникает вибрация, разбивающая соседние узлы. Традиционный подход — замена детали: проушины, корпуса или рычага. Но стоимость одного оригинального балансира для импортной спецтехники может исчисляться сотнями тысяч рублей, а срок поставки — месяцами. Здесь на сцену выходит технология восстановления.
2. Диагностика как фундамент ремонта: что нужно измерить до начала работ
Попытка восстановить отверстие без точных измерений — это лотерея. Профессиональный ремонт начинается с дефектации.
Инструментальный парк включает:
- Нутромеры индикаторные (НИ) и электронные. Позволяют замерить реальный внутренний диаметр в нескольких плоскостях — вертикальной и горизонтальной — и определить овальность.
- КИМ (координатно-измерительные машины). Используются для ответственных деталей сложной формы. Создают полную 3D-карту поверхности, выявляя даже минимальные отклонения от цилиндричности.
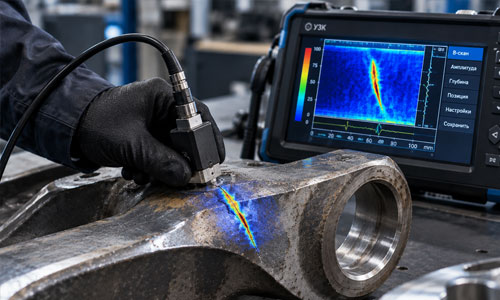
- Ультразвуковой контроль (УЗК). Обязательная процедура перед наплавкой. УЗ-дефектоскоп ищет скрытые усталостные трещины в основном металле вокруг отверстия. Наплавлять поверх скрытой трещины нельзя — она выйдет на поверхность шва после первого же цикла термоусталости.
- Эндоскопия. Позволяет заглянуть внутрь глухих отверстий, оценить состояние стенок без полной разборки узла.
На основе этих данных составляется технологическая карта: определяется объем наплавляемого материала — припуск, выбираются режимы сварки и инструмент для финишной обработки.
Нужно восстановление изношенных отверстий наплавкой и расточкой?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
3. Выбор технологии восстановления: когда наплавка оправдана, а когда — деньги на ветер
Существует два принципиально разных подхода к восстановлению геометрии: добавляющий — наплавка — и смещающий — установка ремонтных гильз или втулок.
Установка гильзы дешевле и быстрее, но она меняет массу детали, нарушает ее балансировку, что критично для вращающихся узлов, и создает лишнюю границу раздела металлов, которая подвержена коррозии. Гильза крадет полезный размер отверстия.
Наплавка возвращает детали статус монолитной. Однако выбор метода наплавки критичен:
- Ручная дуговая сварка (MMA/TIG). Не рекомендуется для точного восстановления отверстий. Большой ввод тепла приводит к значительным поводкам — деформациям — детали. Снимать фрезой или резцом 5–10 мм закаленной стали из-за перегрева экономически нецелесообразно.
- Полуавтоматическая сварка (MIG/MAG). Дает меньшие деформации, чем ручная, но может сопровождаться пористостью шва и сильным перемешиванием основного и присадочного металлов.
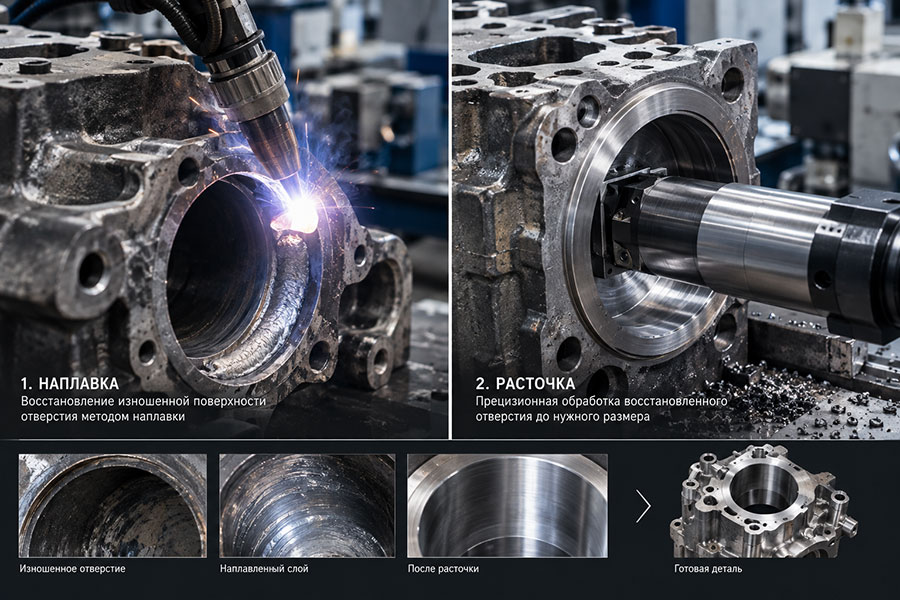
- Плазменно-порошковая наплавка (PTA — Plasma Transferred Arc) и лазерная наплавка (Laser Cladding). Современный промышленный стандарт восстановления. Электрическая дуга горит внутри плазмотрона либо энергия фокусируется лазером и плавит подаваемый в зону порошок.
Преимущества PTA и лазерной наплавки
- Минимальное проплавление. Основа плавится на небольшую глубину — ориентировочно 0,5–1 мм. Тепловложение и деформации детали снижаются.
- Дилатационный контроль. Инженер-технолог подбирает состав порошка так, чтобы коэффициент термического расширения слоя был близок к основе. При остывании слой не сжимается сильнее детали, сохраняя геометрию.
- Свойства покрытия. Можно нанести бронзу на сталь для антифрикционных пар, стеллитоподобные сплавы для экстремального абразивного износа или нержавеющую сталь для химической стойкости. Твердость наплавленного слоя варьируется от 20 до 65 HRC.
4. Технологический процесс газопорошковой наплавки (PTA)
Процесс требует высокой квалификации оператора и прецизионного оборудования, например аппаратов серий Polysoude или Eutectic Castolin.
Шаг 1. Подготовка
Отверстие зачищается лепестковыми кругами до чистого металла. Кромки притупляются. Деталь устанавливается в токарный станок или специальный кантователь. Критически важно удалить любую влагу и масло — попавший в шов водород создаст поры, которые станут концентраторами напряжений.
Шаг 2. Предварительный подогрев
Для средне- и высокоуглеродистых сталей обязателен подогрев до 150–250 °C. Это снижает скорость остывания и предотвращает образование мартенсита и холодных трещин в зоне термического влияния (ЗТВ).
Шаг 3. Нанесение корневого слоя
Первый проход формирует адгезию. Используется широкая струя плазмы и мелкодисперсный порошок. Скорость подачи минимальна для глубокого взаимного проникновения.
Шаг 4. Заполнение тела
Последующие слои наносятся с нахлестом 20–30%. Оператор ведет головку по винтовой линии — спирали — с шагом, рассчитанным так, чтобы каждый новый валик ложился на 30% ширины предыдущего. Это исключает появление продольных каналов — главных врагов усталостной прочности.
Толщина итогового слоя рассчитывается по формуле:
Толщина слоя = (максимальный диаметр износа − номинальный диаметр) / 2 + припуск на обработку.
Обычный припуск на механическую обработку составляет 1,5–3 мм на сторону.
Шаг 5. Термообработка для снятия напряжений
После завершения наплавки деталь нельзя сразу отдавать на станок. Резкий градиент температур вызовет внутренние напряжения. Деталь помещают в печь для медленного отпуска: выдержка при 550–650 °C с последующим остыванием вместе с печью.
5. Финишная обработка: искусство точной расточки
Наплавленный слой часто тверже основного металла. Если основа имеет твердость 30–35 HRC, то износостойкое покрытие может достигать 55–60 HRC. Расточка такого биметаллического композита обычным быстрорежущим инструментом (HSS) затруднена или невозможна.
Используется один из трех методов:
- Токарная обработка твердосплавными резцами — ВК8, сменными пластинами Т15К6, PCD/PCBN. Требует низких скоростей резания — 40–80 м/мин, жесткой системы СПИД «Станок — Приспособление — Инструмент — Деталь» и обязательного применения СОЖ под высоким давлением. Главная задача — выдержать размер с точностью до сотых долей миллиметра, не допустив выкрашивания кромки резца о твердые карбиды в наплавленном слое.
- Алмазное развертывание. Применяется для финишной доводки отверстий малого диаметра — до 50 мм — с требованием шероховатости Ra 0,4–0,8. Развертка снимает лишь микроны, калибруя геометрию.
- Расточка борштангой на координатно-расточном станке. Точный метод для крупных корпусных деталей. Борштанга поддерживается люнетом с противоположной стороны, что снижает прогиб инструмента. Метод позволяет восстанавливать соосность двух и более разнесенных отверстий в одной установке.
После черновой расточки часто применяется шлифование или хонингование. Хонингование создает на поверхности сетчатый микрорельеф, который удерживает смазочное масло и продлевает срок службы восстановленного узла.
6. Контроль качества: как доказать, что деталь лучше новой
Отремонтированная деталь должна возвращаться в эксплуатацию с паспортом. Итоговый контроль включает:
- Проверка геометрии. Замер нутромером. Отклонение от цилиндричности не должно превышать 0,01–0,02 мм для большинства ответственных соединений.
- Контроль шероховатости. Портативный профилометр должен показать значения, соответствующие конструкторской документации.
- Цветная капиллярная дефектоскопия (ПВК). Проверка поверхности наплавки на отсутствие микротрещин, возникших в процессе механической обработки.
- Замер твердости. По шкале Роквелла (HRC) непосредственно на поверхности и ультразвуковым методом — по глубине слоев, чтобы убедиться в отсутствии зон разупрочнения.
Правильно восстановленное методом PTA с последующей расточкой отверстие может обладать ресурсом, превышающим ресурс заводской детали на 30–50%, поскольку поверхностный слой проектируется под конкретные условия агрессивного износа, а не просто повторяет базовую марку стали.
7. Экономика процесса: ремонт против покупки нового узла
Для наглядности рассмотрим пример восстановления посадочного места подшипника в ступице карьерного самосвала.
| Показатель | Новая оригинальная ступица | Восстановление |
|---|---|---|
| Стоимость | 450 000 руб. | 55 000 руб. |
| Срок | 45 дней | 3 дня |
| Простой техники | 150 000 руб. в сутки | |
Смета ремонта
- Демонтаж — 5 000 руб.
- Мойка — 2 000 руб.
- Диагностика — 3 000 руб.
- Наплавка PTA — 15 000 руб.
- Чистовая расточка на координатном станке — 25 000 руб.
- Сборка — 5 000 руб.
Итого: 55 000 руб. Срок ремонта: 3 дня.
Экономия на стоимости одного узла составляет 395 000 рублей. Сокращение срока простоя дополнительно уменьшает упущенную выгоду. Кроме того, снижаются логистические риски и зависимость от импорта запасных частей.
*условный пример для сравнения порядка величин
8. Типичные ошибки и способы их избежать
Практика восстановления позволяет выделить системные сбои, снижающие качество ремонта:
Ошибка № 1. Игнорирование очистки
Остатки старой смазки в глухом отверстии испаряются в ванне плазмы. Водород насыщает расплав, создавая цепочку микропор.
Решение: обязательный прогрев детали перед абразивной очисткой для выпаривания масел.
Ошибка № 2. Неправильный подбор порошка
Попытка сэкономить и наплавить обычную проволоку Св-08Г2С там, где нужен кобальтовый сплав, приводит к быстрому повторному износу отверстия.
Решение: анализ условий работы — наличия песка, кислотной среды и ударных нагрузок — с последующим подбором химического состава наплавочного материала.
Ошибка № 3. Спешка с механической обработкой
Установка горячей детали на жесткий станок может вызвать коробление прямо под резцом. Размер будет выдержан в цеху, но после температурной стабилизации деталь может выйти за допуск.
Решение: полный цикл низкотемпературного отпуска и стабилизация температуры перед механической обработкой.
Ошибка № 4. Нарушение межслойной температуры
При многослойной наплавке полное остывание каждого валика может создавать зоны закалки между слоями.
Решение: поддержание заданной температуры предварительного подогрева на протяжении всего процесса наплавки.
9. Перспективы развития технологий восстановления
Индустрия не стоит на месте. На смену классическому PTA приходят гибридные методы. Одним из перспективных направлений является Directed Energy Deposition (DED) с использованием проволоки вместо порошка — WAAM-подобные процессы для больших диаметров.
Проволока дешевле порошка в 3–5 раз, а современные многокоординатные роботы-манипуляторы позволяют восстанавливать отверстия прямо на раме экскаватора в полевых условиях, исключая этап дорогостоящего демонтажа крупногабаритных узлов.
Также активно внедряется машинное зрение: камеры с моделями компьютерного зрения отслеживают форму сварочной ванны в реальном времени, корректируя подачу порошка и ток. Это снижает влияние человеческого фактора при наплавке.
Заключение
Восстановление изношенных отверстий наплавкой и расточкой сегодня — это не кустарная попытка сэкономить на запасных частях, а высокотехнологичный инжиниринговый процесс. Он требует сочетания знаний в области металловедения, физики плазмы и сверхточной механики.
Предприятия, внедрившие полноценный участок реновации — от неразрушающего контроля до пятикоординатного расточного центра, — получают стратегическое преимущество: независимость от поставщиков комплектующих, кратное снижение складских запасов и значительную экономию оборотных средств без ущерба для надежности техники.
Правильно восстановленная деталь перестает быть слабым звеном и при корректном проектировании наплавленного слоя может превосходить по долговечности заводской оригинал.
25.09.2026


